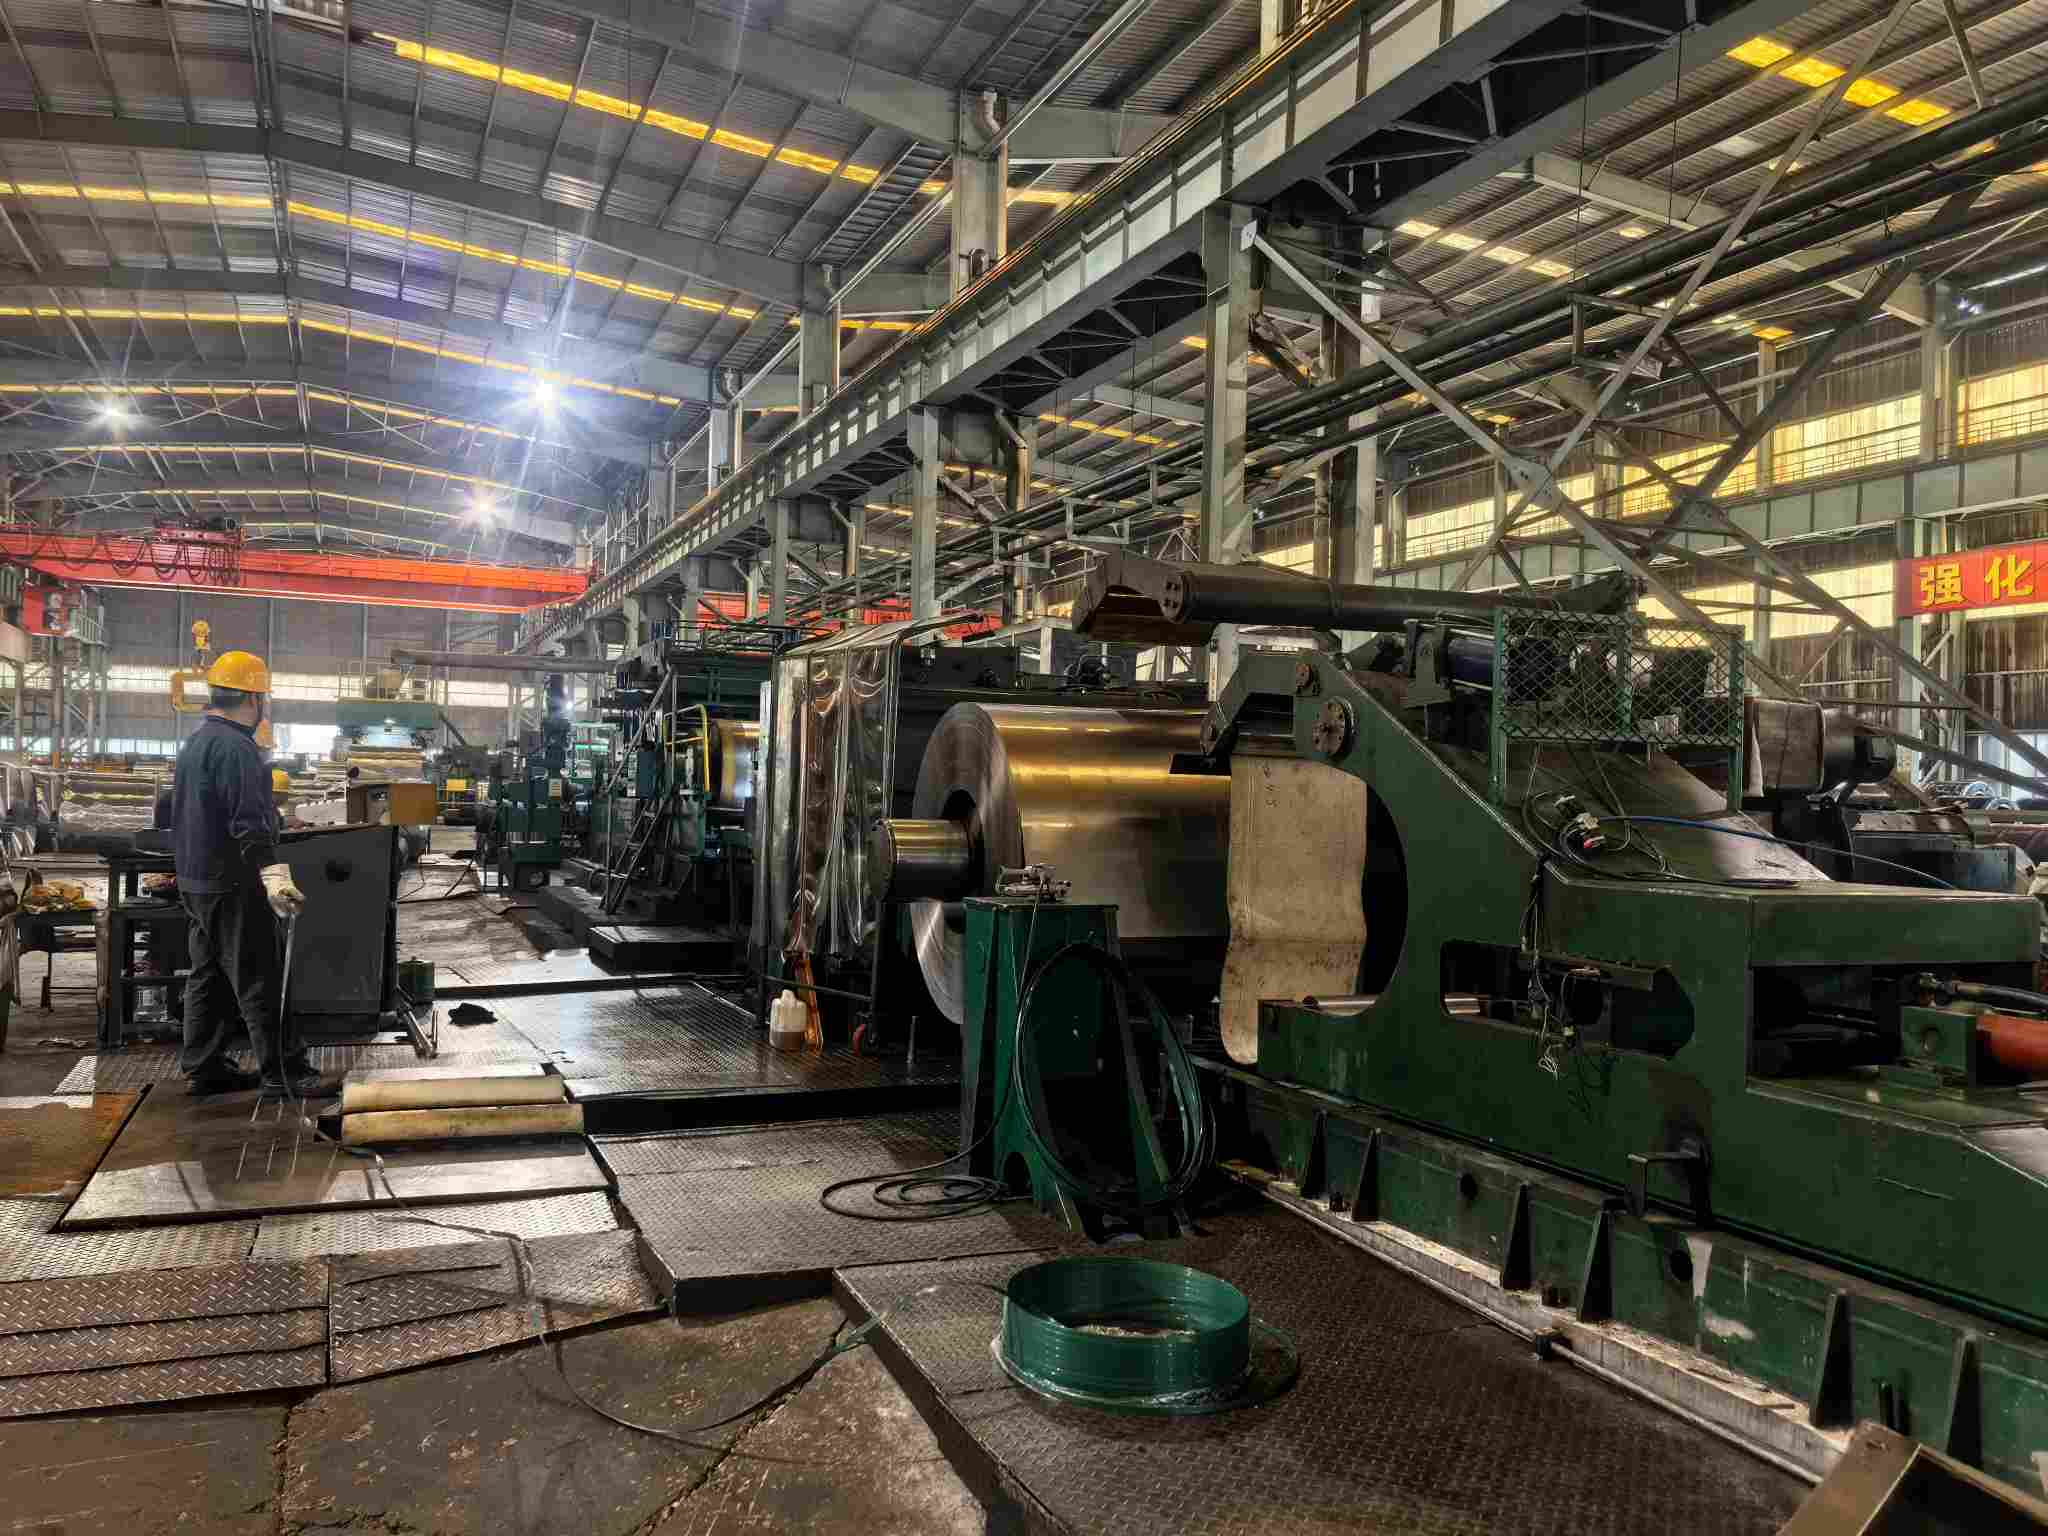
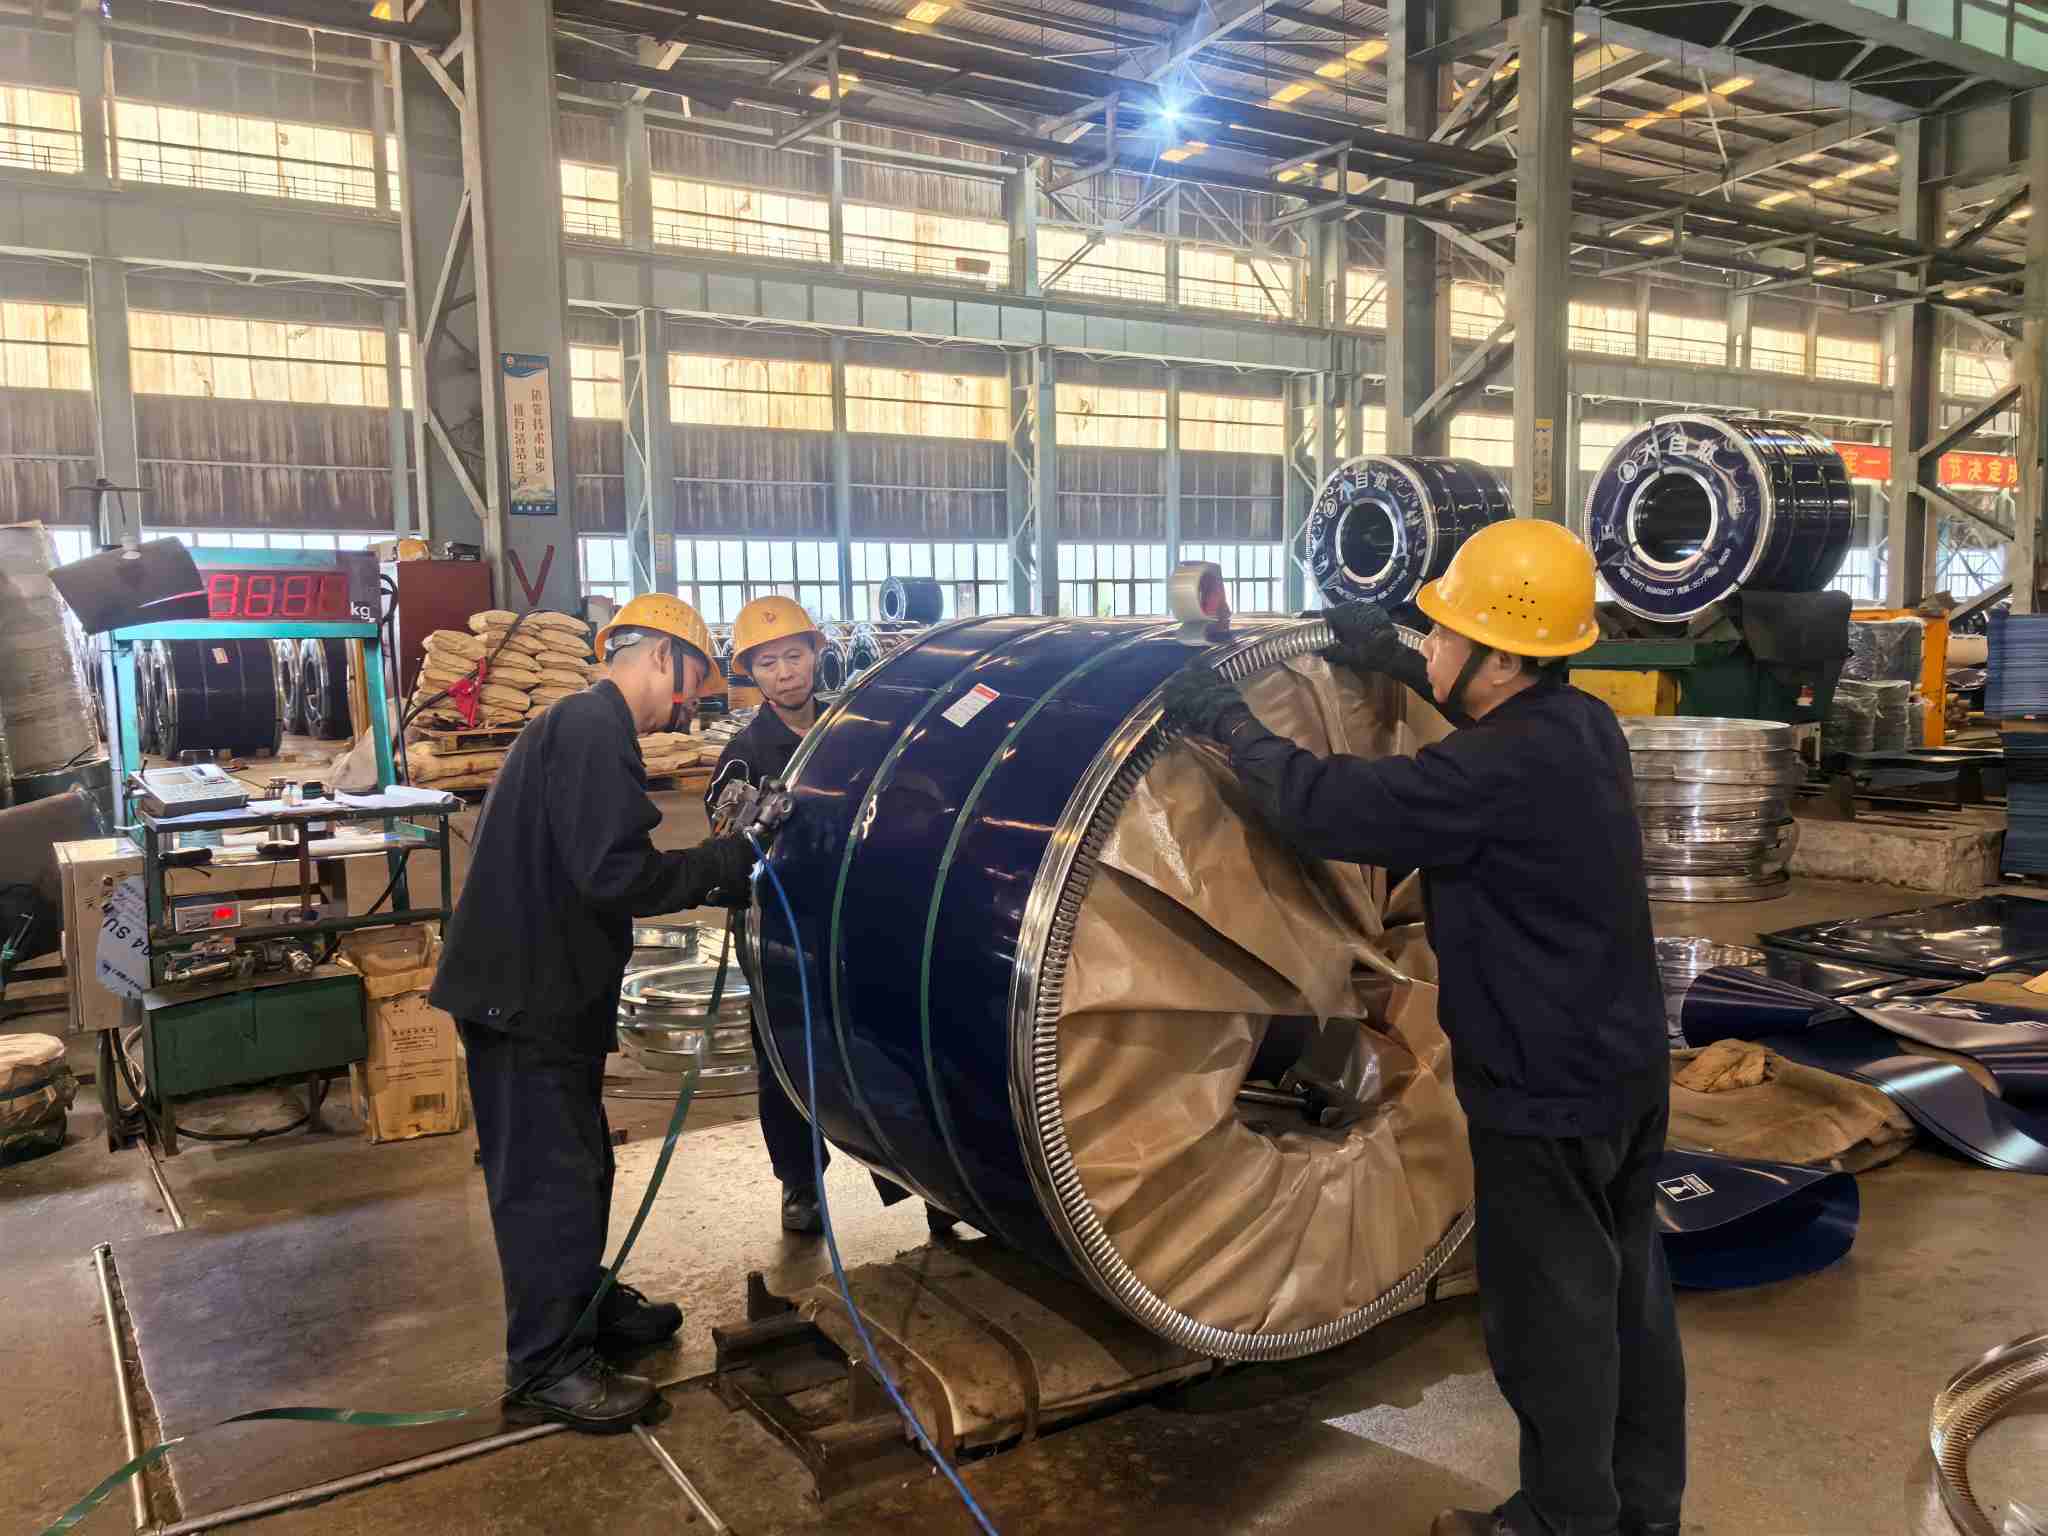
Thép cuộn cán nguội NatureSteelđược sử dụng rộng rãi trong các ngành công nghiệp dập thiết bị gia dụng, ô tô và phần cứng. Sự khác biệt cốt lõi so với cuộn cán nóng nằm ở bề mặt tấm: dải cán nóng có vảy, bề mặt gồ ghề và dung sai kích thước lớn; dải cán nguội trải qua quá trình cán nhiều lượt ở nhiệt độ phòng, mang lại bề mặt sạch, mịn và kích thước chính xác.
Các khuyết tật bề mặt tạo thành mối nguy hiểm nghiêm trọng đối với cuộn cán nguội. Các vết lăn, vết xước, vết ố vàng, tắc cuộn dây và các khuyết tật khác có thể dẫn đến việc loại bỏ bộ phận dập và tạo ra vết lõm sơn trong các trường hợp nhẹ hoặc loại bỏ toàn bộ lô trong các trường hợp nghiêm trọng. Một số khiếm khuyết vẫn tiềm ẩn khi giao hàng và chỉ xuất hiện trong quá trình dán tem, dễ gây ra tranh chấp trách nhiệm pháp lý.
Tài liệu này giúp người dùng xác định các khiếm khuyết, theo dõi các quy trình sản xuất tương ứng, đánh giá chất lượng theo tiêu chuẩn và thực hiện các biện pháp kiểm soát phòng ngừa từ dây chuyền sản xuất đến đóng gói vận chuyển đường biển. Nó phục vụ như một tài liệu tham khảo cho nhân viên mua sắm, thanh tra chất lượng và các kỹ sư có liên quan.
Chất lượng bề mặt không chỉ đơn thuần là vấn đề thẩm mỹ; tác động của nó lan truyền xuống toàn bộ dây chuyền sản xuất.
Giai đoạn đầu tiên: Dập. Các mảnh vụn (các tạp chất bên trong lộ ra trên bề mặt) đóng vai trò là điểm khởi đầu cho quá trình dập vết nứt. Các vết nứt vi mô ở cạnh lan truyền thành các vết nứt trong quá trình kéo sâu. Các tấm gợn sóng có độ phẳng kém gây ra tình trạng định vị không ổn định bên trong khuôn và dẫn đến kích thước bộ phận vượt quá dung sai.
Giai đoạn thứ hai: Sơn và mạ điện. Dầu dư gây ra các vết lõm sơn và lỗ kim điện di. Các vết lăn và vết xước được phóng to thành các vết lốm đốm có thể nhìn thấy được sau khi mạ điện. Màu oxit (vết ố vàng) trực tiếp làm giảm độ bám dính của lớp tráng men và lớp phủ màu.
Giai đoạn thứ ba: Hậu mãi. Đối với các bộ phận quan trọng về hình thức như tấm thiết bị gia dụng và tấm bên trong ô tô, các khuyết tật bề mặt trực tiếp dẫn đến khiếu nại về hình thức thành phẩm. Ở giai đoạn này, tổn thất vượt ra ngoài phạm vi một lô tờ giấy, đến chi phí thành phẩm và lịch trình giao hàng.
Do đó, sự đồng thuận chiếm ưu thế trong ngành: mác thép và độ dày đặt ra giới hạn hiệu suất thấp hơn cho cuộn cán nguội, trong khi chất lượng bề mặt đặt ra giới hạn trên cho thành phẩm. Việc xác định rõ ràng cấp độ bề mặt tại thời điểm đặt hàng sẽ tiết kiệm chi phí hơn nhiều so với các tranh chấp sau thực tế.
Các khuyết tật được nhóm theo giai đoạn sản xuất mà chúng bắt nguồn: các khuyết tật trong quá trình cán, các khuyết tật trong quá trình ủ và tẩy rửa, và các khuyết tật trong quá trình bảo quản và vận chuyển. Việc phân loại này cho phép truy nguyên trực tiếp các quy trình chịu trách nhiệm khi quan sát lỗi.
Mỗi lỗi được mô tả theo một định dạng thống nhất: Đặc điểm bề ngoài → Nguyên nhân → Tác động xuôi dòng → Tiêu chí chấp nhận tham chiếu.
#### Độ lệch độ dày dọc theo dải
#### Nhuộm màu vàng / nhuộm oxit
| Khuyết điểm | Quy trình có trách nhiệm | Nguyên nhân điển hình | Được phép cho lớp FB | Được phép đối với lớp FC/FD |
|---|---|---|---|---|
| Nứt cạnh | Vật liệu lăn / đến | Căng thẳng cạnh quá mức | Không được phép | Không được phép |
| sự gợn sóng | Lăn | Vương miện / độ căng cuộn không đúng cách | Không được phép nếu vượt quá khả năng chịu đựng | Không được phép nếu vượt quá khả năng chịu đựng |
| Dấu cuộn | Lăn | Hư hỏng bề mặt cuộn / vật lạ | Được phép nhỏ | Không được phép |
| Vết xước | Cán / rạch | Vật lạ trên đường lăn | Được phép nhỏ | Không được phép |
| Độ lệch độ dày dọc theo dải | Lăn | Độ lệch kiểm soát AGC | Không được phép nếu vượt quá khả năng chịu đựng | Không được phép nếu vượt quá khả năng chịu đựng |
| Mảnh | Luyện thép/đúc liên tục | Bao gồm | Không được phép | Không được phép |
| Nhuộm màu vàng | Ủ | Dầu dư/không khí kém | Được phép nhỏ | Không được phép |
| Chặn cuộn dây | Ủ | Nhiệt độ/độ căng không thích hợp | Không được phép | Không được phép |
| Hố ngâm quá mức | Dưa chua | Dưa chua ngoài tầm kiểm soát | Được phép nhỏ | Không được phép |
| Tuyến Lüders | Tài sản vật chất | Năng suất ổn định/lão hóa | Không phải là khiếm khuyết, tùy thuộc vào hạn chế về thời gian lưu trữ | Không phải là khiếm khuyết, với thời gian lưu trữ cho phép ngắn hơn |
| Cặn dầu | Tẩy nhờn / dưỡng da | Tẩy dầu mỡ không đủ | Không được phép | Không được phép |
| Vết nước rỉ sét | Lưu trữ và vận chuyển | Bao bì bị ẩm/hư hỏng | Không được phép (ngoại trừ trường hợp hiệu lực chống gỉ đã hết hạn) |
Không được phép |
Kiểm tra trực quan bằng ánh sáng bên. Kỹ thuật kiểm tra bề mặt quan trọng nhất. Trải từng tờ giấy ra từng mét dưới ánh sáng bên góc thấp trong vòng 45 độ. Các vết gợn sóng, vết lăn và vết xước mờ trở nên nổi bật dưới ánh sáng bên, trong khi nhiều khuyết điểm vẫn không thể nhìn thấy được dưới ánh sáng trực tiếp từ phía trước — một điểm mù phổ biến đối với các bên tiếp nhận. Ưu tiên vùng cạnh 50 mm, nơi thường xuyên xảy ra hiện tượng nứt cạnh và gờ.
Đánh giá xúc giác. Trượt móng tay trên kết cấu bề mặt: vết cuộn tạo ra lực kéo định kỳ; vết xước tạo ra lực cản liên tục. Các mảnh vụn thể hiện đặc điểm xúc giác gần giống với các vết xước thông thường; việc nhận dạng yêu cầu kết hợp vị trí (chủ yếu ở đầu/đuôi cuộn dây) và hiệu suất dập tiếp theo.
Đo lường dụng cụ. Sử dụng máy đo độ dày di động để lấy mẫu độ dày ở đầu cuộn, cuộn giữa và đuôi cuộn để kiểm tra sự thay đổi độ dày. Sử dụng thước thẳng cộng với thước đo cảm biến để đo độ cong vênh. Nếu có thể, hãy đo các giá trị độ nhám Ra thông qua máy đo độ nhám (độ nhám tạo thành chỉ số cốt lõi cho các loại bề mặt, với quy trình kiểm tra được quy định trong tiêu chuẩn). Các điểm lấy mẫu của máy đo độ dày phải bao phủ toàn bộ chiều rộng dải thay vì chỉ vùng trung tâm.
Kiểm tra bao bì và nhãn hiệu. Trước tiên, hãy kiểm tra tính toàn vẹn của bao bì chống gỉ và mức độ dễ đọc của nhãn vận chuyển khi mở thùng chứa (số cuộn, loại thép, kích thước, loại bề mặt, trọng lượng, ngày sản xuất). Nghi ngờ các khuyết tật bề mặt do vận chuyển gây ra đối với bất kỳ hư hỏng bao bì nào.
1. Kiểm tra bao bì: Kiểm tra tính toàn vẹn của giấy/màng chống gỉ, miếng bảo vệ cạnh, dây buộc và vỏ bọc thép; tìm dấu vết tiếp xúc với nước.
2. Xác minh dấu hiệu: Xác nhận số cuộn, cấp thép, kích thước, cấp bề mặt và ngày sản xuất khớp với đơn đặt hàng và Chứng chỉ Kiểm tra Nhà máy (MTC).
3. Kiểm tra bằng ánh sáng bên bao phủ toàn bộ: Kiểm tra từng mét bề mặt tấm dưới ánh sáng bên 45 độ, tập trung vào các vùng cạnh 50 mm.
4. Lấy mẫu xúc giác ngẫu nhiên: Kéo móng tay qua ba vị trí ngẫu nhiên để phân biệt các vết cuộn, vết xước và vết xước.
5. Kiểm tra tại chỗ độ dày: Thực hiện các phép đo ở đầu cuộn, cuộn giữa và đuôi cuộn và ghi lại sự thay đổi độ dày dọc theo chiều dài dải.
6. Đo cong vênh: Đo cong vênh trạng thái tự do trên đoạn tấm dài một mét.
7. Lập hồ sơ và lấy mẫu: Chụp ảnh các khu vực bị lỗi bằng thước đo tham chiếu và giữ lại các đoạn mẫu bị lỗi 300 milimet làm bằng chứng đánh giá trách nhiệm pháp lý.
8. Tham khảo chéo cấp độ: So sánh các quan sát với các điều khoản về cấp độ bề mặt trong Chương IV và rút ra kết luận: Chấp nhận / Chấp nhận có điều kiện / Từ chối.
Các phần trước đề cập đến việc xác định lỗi để xử lý sau khi xảy ra. Chương này mô tả các biện pháp kiểm soát phòng ngừa tại nhà máy. Các khuyết tật bề mặt về cơ bản là các vấn đề bắt nguồn từ quá trình. Việc xác định lỗi thuộc về người dùng ở hạ nguồn, trong khi việc ngăn ngừa lỗi thuộc về dây chuyền sản xuất.
Phần tẩy rửa: Tẩy rửa năm giai đoạn cộng với tẩy dầu mỡ bằng điện phân. Loại bỏ hoàn toàn cặn bám là điều kiện tiên quyết để làm sạch các bề mặt cán nguội. Ngâm quá mức tạo ra hố; lá ngâm dưới được ép theo tỷ lệ. Tẩy dầu mỡ bằng phương pháp điện phân giúp giảm thiểu rủi ro về dầu cặn liên quan trực tiếp đến vết ố vàng và vết lõm sơn.
Bộ phận cán: Máy nghiền đảo chiều sáu chiều cao với hệ thống điều khiển kỹ thuật số. Điều khiển lõi dạng tấm vòng kín và điều khiển cốt lõi của biểu mẫu phân bổ giảm lượng truyền chính xác để kiểm tra độ gợn sóng, vết nứt cạnh và độ lệch độ dày theo chiều dọc. Hệ thống điều khiển số của Siemens và ABB cung cấp dung sai độ dày xuống tới ±0,03mm, đáp ứng Cấp độ chính xác đặc biệt theo EN10131. Độ dày cán tối thiểu đạt 0,15mm. Bề mặt cuộn được kiểm tra theo lịch trình để phát hiện hư hỏng bề mặt cuộn và các chất lạ trước khi in dấu lên các tờ giấy. Dấu cuộn là các khuyết tật dễ dàng được loại bỏ thông qua quy trình kiểm tra cuộn.
Phần ủ: Ủ hydro sáng. Môi trường bảo vệ giàu hydro ngăn chặn quá trình oxy hóa bề mặt và sự đổi màu màu vàng, loại bỏ màu oxit ngay tại nguồn. Nhiệt độ ủ và sức căng cuộn được phân chia theo trọng lượng cuộn và hình dạng tấm để tránh chặn cuộn.
Phần Skin-Pass: Độ giãn dài được kiểm soát trong khoảng từ 0,5% đến 1,5%. Cán qua da trong phạm vi này sẽ loại bỏ tình trạng ổn định năng suất và cải thiện hình dạng tấm. Độ giãn dài qua da không đủ không thể ngăn chặn được các đường Lüders; độ giãn dài quá mức làm suy giảm hình dạng tấm và giảm độ nhám bề mặt. Việc cân bằng các thông số này tạo thành yêu cầu cốt lõi của quy trình vượt qua bề mặt.
Phần Hoàn thiện và Đóng gói: Rạch không có gờ và đóng gói theo định hướng vận chuyển đường biển. Hoạt động rạch kiểm soát chiều cao lưỡi cắt để tránh làm xước lưỡi cắt. Các cuộn dây thành phẩm được bọc bằng màng chống ăn mòn dễ bay hơi VCI, được trang bị các tấm bảo vệ cạnh, được cố định bằng dây đai thép và được xử lý chống ẩm để vận chuyển bằng đường biển có độ mặn cao, độ ẩm cao. Có thể tránh được hầu hết các tranh chấp khi cập cảng về rỉ sét vết nước bằng cách đóng gói chắc chắn.
Bộ phận kiểm tra: Cổng kiểm tra ba tầng. Kiểm tra cuộn cán nóng sắp tới; kiểm tra trong quá trình sau khi tẩy, ủ và cán qua da; kiểm tra trước khi giao hàng kết hợp lấy mẫu bề mặt và đo kích thước. Các phân đoạn mẫu và hồ sơ kiểm tra được lưu giữ cho mỗi lô và Chứng chỉ Kiểm tra Nhà máy (MTC) đi kèm với việc giao hàng. Bất kỳ sự cố chất lượng nào cũng có thể được truy nguyên từ các quy trình và khoảng thời gian sản xuất cụ thể, cung cấp bằng chứng chắc chắn cho việc đánh giá trách nhiệm pháp lý.
Tóm lại: Các khuyết tật bề mặt không được “phát hiện qua kiểm tra”. Chúng được "sản xuất" hoặc "bị ngăn chặn". Việc kiểm tra xác nhận hiệu suất của quy trình thay vì hoạt động như một mạng lưới an toàn cuối cùng.
Việc xác định khuyết tật bề mặt cuộn cán nguội dựa trên sự kết hợp giữa kiến thức quy trình, tiêu chuẩn và kinh nghiệm hiện trường. Tài liệu này tổng hợp nhiều loại lỗi, danh sách kiểm tra chấp nhận và khung đánh giá trách nhiệm pháp lý để tham khảo trong quá trình kiểm tra. NatureSteel sở hữu kiến thức chuyên môn sâu rộng về cán nguội và thực hiện các biện pháp kiểm soát chất lượng bề mặt toàn quy trình. Bao bì chống gỉ VCI ổn định tình trạng cuộn dây trong suốt quá trình vận chuyển bằng đường biển. Đối với thông số kỹ thuật cấp thép (ví dụ: DC01, SPCC), yêu cầu tư vấn hoặc báo giá cấp bề mặt, vui lòng liên hệliên hệ với chúng tôi.
Địa chỉ:Số 696, Đường số 12 Binhai Khu công nghiệp Binhai, Khu Phát triển Kinh tế & Công nghệ Ôn ChâuÔn Châu, tỉnh Chiết Giang, PRChina
Bản quyền © 2026 Công ty TNHH Tập đoàn Thép Nature. Bảo lưu mọi quyền. Links| Sitemap| RSS| XML| Chính sách bảo mật